RAVENFORGE / PROTOTYPEN-ENTWICKLUNGSPROTOKOLL

RAVENFORGE
Prototypen-Entwicklungsprotokoll
Vom Konzept zur fertigungstauglichen Geometrie
Superstrat / ASKR / EMBLA — CAD-Iterationen, Fehlerfälle und Konstruktionslehren
Zweck dieses Dokuments Statt lediglich die endgültigen Zeichnungen zu präsentieren, dokumentiert dieses Protokoll, welche Annahmen sich bei der Entwicklung einer fertigungstauglichen Geometrie als falsch erwiesen und wie sie durch Verifikation korrigiert wurden. Ein zentraler Zweck ist, gescheiterte Revisionen und verworfene Entwürfe als Teil der Konstruktionsbegründung sichtbar zu bewahren, statt sie zu verbergen. |
Projekte | 24-bündiger Superstrat / ASKR 37–34" Multiscale-Bass / EMBLA 34" Bass |
Schwerpunkte | Hardware-Bezugspunkte, Halsverbindung, Fräsungen, Bauraum von Batterie/Elektronik, Saitenverlauf, DXF-Integrität |
Nachweise | Im Projekt erzeugte CAD-Vorschauen und Freiraum-Prüfbilder |
Status | Prototypenzeichnungen in iterativer Verifikation |
1. Was dieses Forschungsprotokoll dokumentiert
Bei den ersten Skizzen fielen zunächst vor allem die Außenkonturen von Korpus und Kopfplatte ins Auge. Mit jeder Überarbeitung der Fertigungszeichnungen verschoben sich die Prioritäten jedoch grundlegend. Bevor die Silhouette des Instruments festgelegt werden konnte, mussten Mensur, Sattel, Bundpositionen, die funktionalen Bezugspunkte der Brücke, der Saitenverlauf, die Hals-Korpus-Verbindung und der Fräsbereich definiert werden.
Die drei Projekte stellten unterschiedliche Anforderungen. Beim 24-bündigen Superstrat erarbeitete ich mir die Grundregeln von CAD und Fertigungszeichnungen; beim ASKR zeigte sich, wie eine einzelne Teileänderung durch die 37–34-Zoll-Multiscale-Geometrie und die komplexe Elektronik Folgewirkungen auf das gesamte System auslösen kann. Beim EMBLA musste ich auf einer konventionelleren 34-Zoll-Plattform Kopfplattengeometrie, Halsgefühl und Optionskompatibilität in einem gemeinsamen Konstruktionsrahmen zusammenführen.
Zentrale Erkenntnis Eine Zeichnung ist keine Illustration. Sie ist ein System voneinander abhängiger Geometrien. |
2. Superstrat — Neuordnung des Konstruktionsprozesses beim Erlernen von CAD
Die erste Fertigungszeichnung entstand für einen Superstrat mit 25,5-Zoll-Mensur, 24 Bünden, 6-in-Line-Kopfplatte, einem Tremolo der Gotoh-510-Serie und HSH-Pickupbestückung. Anfangs setzte ich Außenkontur und Bauteilabbildungen in die Zeichnung ein. Beim Vergleich der realen Hardwaremaße mit Vorder- und Rückansicht zeigte sich jedoch wiederholt: Eine Zeichnung kann optisch plausibel wirken und dennoch fertigungstechnisch falsch sein.
2.1 Stimmmechaniken: Wickelachsen und Schrauben statt der „Form“ als Bezug
Das erste Layout für die SG381-07 MGT entstand durch Projektion der Hardwarekonturen in Vorder- und Rückansicht. Dabei waren Außenform und Ausrichtung der Flügel gut erkennbar; die tatsächlich entscheidenden Größen — Mittelpunkt der Wickelachse, Mittelpunkt der Befestigungsschraube und die Links-rechts-Spiegelung des rückseitigen Gehäuses — waren jedoch noch nicht ausreichend kontrolliert.
Abbildung 1. Frühe Projektionszeichnung der Kopfplatte. Der Versuch, Vorder- und Rückansicht gleichzeitig auszurichten, führte zu uneindeutigen Bezugspunkten für Gehäuse und Befestigungsschrauben.
Fehlerfall 01 Wird eine in der Vorderansicht korrekt wirkende Mechanikgeometrie unverändert auf die Rückansicht übertragen, sind links und rechts in der realen Rückansicht vertauscht. Schon eine falsch liegende Befestigungsschraube lässt sich nach dem Bohren des Holzes nur schwer korrigieren. |
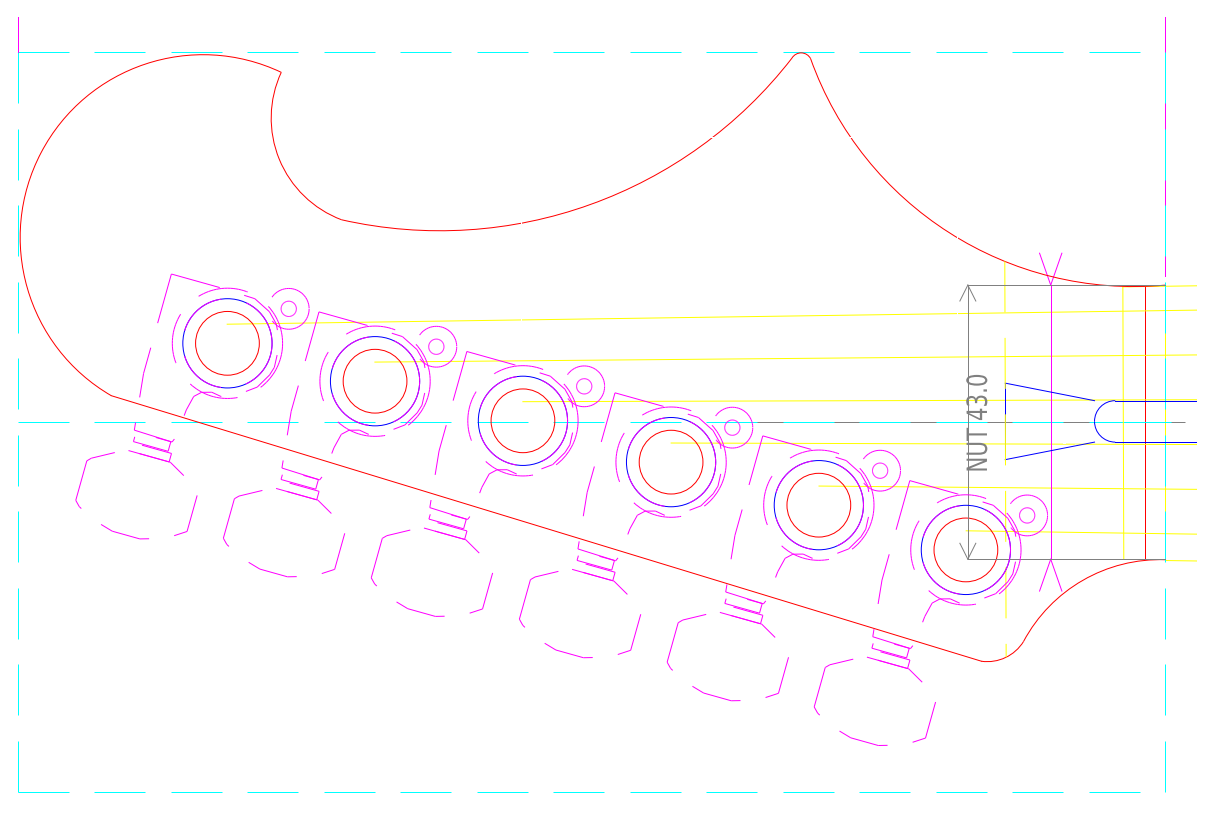
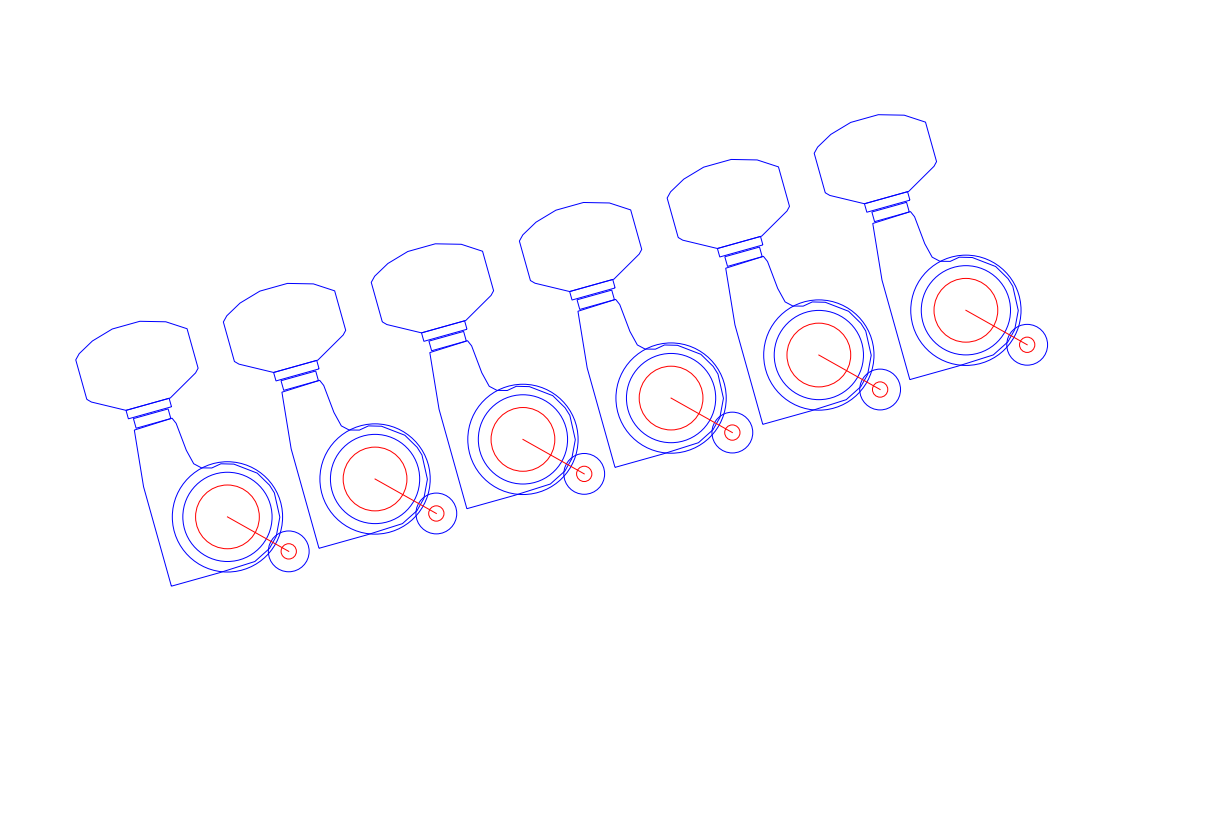
Statt Vorder- und Rückansicht als getrennte Zeichnungen „sauber“ auszurichten, ordnete ich die Konstruktion neu: Beide Ansichten verwenden denselben Mittelpunkt der Wickelachse; nur das rückseitige Gehäuse wird entsprechend der Blickrichtung gespiegelt.
Abbildung 2. REV-G Vorderseite der Kopfplatte: erneute Prüfung der Achspositionen anhand von Sattel und aktueller Bezugslinie. RavenForge_Superstrat_24F_REV-G_FRONT_HEAD_PREVIEW.png | Abbildung 3. REV-G Rückseite der Kopfplatte: separate Prüfung von rückseitigem Gehäuse und Schraubenorientierung auf Basis derselben Wickelachse. RavenForge_Superstrat_24F_REV-G_REAR_HEAD_PREVIEW.png |
Konstruktionsregel Vorder- und Rückansicht sind keine getrennten Zeichnungen. Sie sind zwei Ansichten derselben Geometrie. |
2.2 Deep Tenon und Hals-Pickup beanspruchten denselben Bauraum
Bei der Prüfung einer Deep-Tenon-Konstruktion entstand ein räumlicher Konflikt: Der Hals-Pickup sollte möglichst nahe an die Griffbrettkante rücken und zugleich die Verbindungsfläche des Halses vergrößert werden. Das Halsmaterial sollte bis unter den Pickup reichen, während die Pickupfräsung genau diesen Bereich wieder entfernen musste.
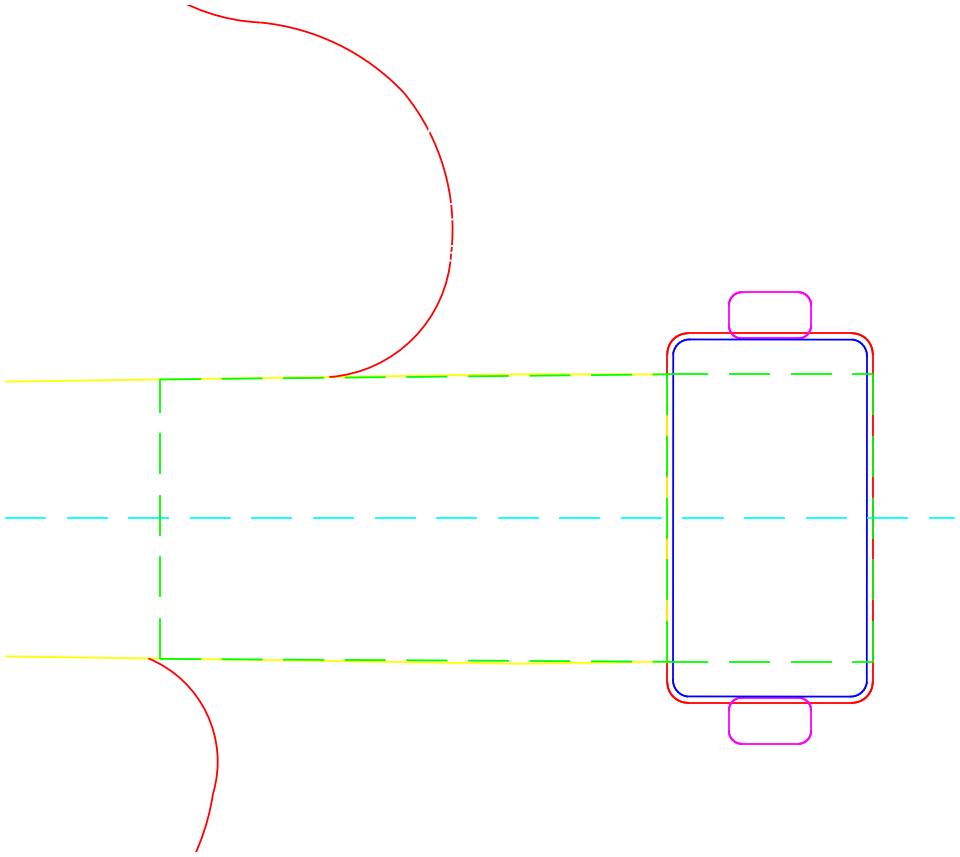
Abbildung 4. Prüfung der Grenze zwischen Hals-Pickup und Halstasche/Deep Tenon. Je weiter der Pickup nach vorn rückt, desto kürzer wird der wirksame Halsanteil.
RavenForge_Superstrat_24F_REV-N_front_tenon_detail.png
Fehlerfall 02 Die beiden Ziele „den Hals durch tieferen Eingriff verstärken“ und „den Hals-Pickup weiter nach vorn setzen“ ließen sich nicht gleichzeitig maximieren. Deshalb mussten Tenonlänge, Tiefe der Pickupfräsung und verbleibende Holzstärke in diesem Bereich gemeinsam betrachtet werden. |
2.3 Freiräume und Kraftpfade waren wichtiger als die Anzahl der Schrauben
Auch eine höhere Schraubenzahl zur Verstärkung der Halsverbindung wurde geprüft. Durch rückseitige Tremolofräsung, Federkralle und Hals-Pickupfräsung waren Bereiche, die zunächst wie „freier Platz“ wirkten, jedoch häufig nicht nutzbar. Die folgende Freiraumprüfung zeigt einen Schritt, bei dem Schraubenanordnung und Hüllbereich der Halstasche getrennt überlagert wurden.
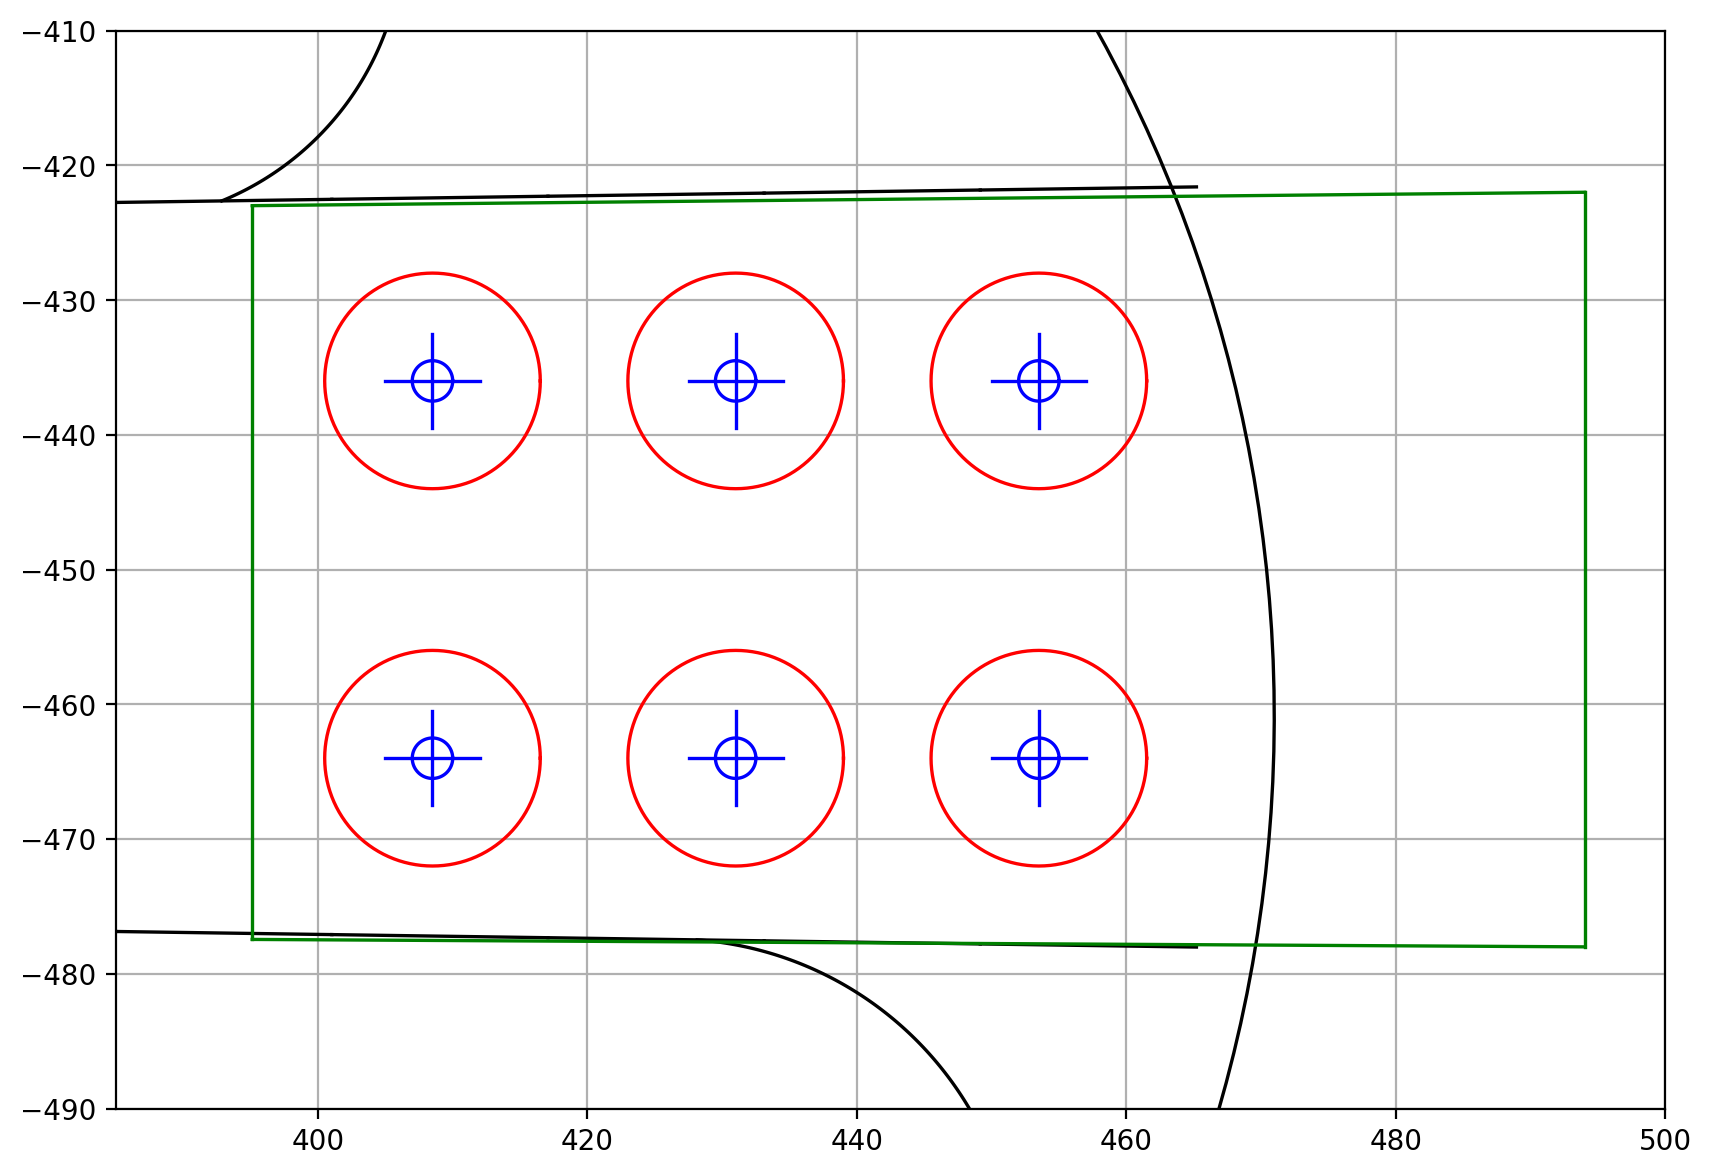
Abbildung 5. Rückseitige Freiraumprüfung. Hier wurden zunächst Korpus-/Halstaschengrenze und Bearbeitungsreserve geprüft — nicht die 6-Schrauben-Anordnung selbst.
REV-J_rear_clearance_check.png
Konstruktionsregel Mehr Verbindungsschrauben ergeben nicht automatisch eine bessere Verbindung. Entscheidend sind die Stellen, an denen Klemmkraft benötigt wird, die verbleibende Holzstärke und mögliche Fräsungen auf der Gegenseite. |
2.4 Lässt sich die Datei nicht öffnen, ist sie keine Fertigungszeichnung — selbst bei korrekter Geometrie
Bei der Arbeit am Superstrat traten wiederholt nicht nur Geometriefehler auf; auch die DXF-Struktur selbst wurde von AutoCAD abgewiesen. In einem Fall führte ein in einer R12-Tabelle unzulässiger Group Code dazu, dass die gesamte Zeichnung verworfen wurde. Später kamen doppelte Handles und fehlerhafte Entity-Klassentrenner hinzu.
Unknown group 74 for table on line 72 |
Daraufhin wurden die Regeln zur Dateierzeugung mit Priorität auf Kompatibilität bewusst konservativ gefasst: AutoCAD-R12-ASCII-Struktur, einfache LINE/CIRCLE/TEXT-Entities, explizite Layer-Registrierung sowie der Verzicht auf unnötige Handles und Polylinien.
Konstruktionsregel Fertigungszeichnungen benötigen zwei Arten von Genauigkeit: geometrische Korrektheit und Dateiintegrität. |
3. ASKR — Multiscale macht die Abhängigkeiten zwischen Bauteilen sichtbar
Der ASKR wurde als 5-Saiter mit 37–34-Zoll-Multiscale, brückennahen Pickups, 18-V-Elektrik und Erweiterungsoptionen konzipiert. Probleme, die sich beim Superstrat noch entlang einer gemeinsamen Mittellinie lösen ließen, griffen beim ASKR ineinander: Mensurlinie jeder einzelnen Saite, Pickupwinkel, Brückensegment, Saitenverlauf, Elektronikfach und selbst die Unterbringung der Batterien.
Gerade das Batteriefach wirkte zwar wie ein kleines Bauteil, musste aber besonders häufig neu positioniert werden. Es durfte weder mit Halstasche, Korpuskontur, Tummy-Cut, Elektronikfach noch mit dem später vorgesehenen Sperrbereich für eine 3-Pickup-Konfiguration kollidieren.
3.1 Mit der 3-Pickup-Erweiterbarkeit wurde die Batterieposition erneut zum Problem
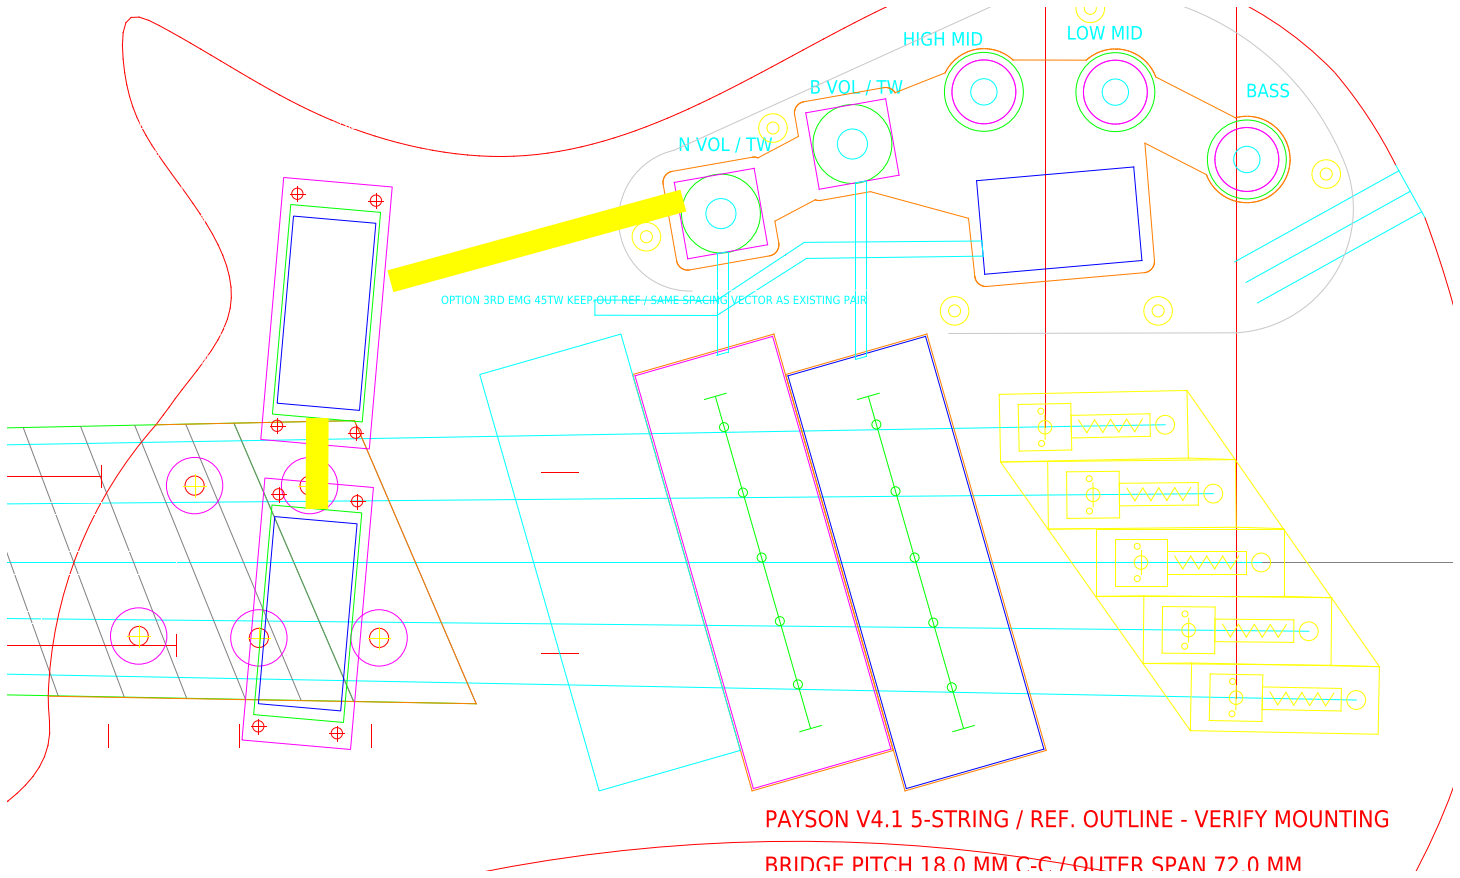
Abbildung 6. Prüfung der Vorderansicht nach Ergänzung des Sperrbereichs für den dritten Pickup. Es zeigte sich, dass Batterie, Schrauben, Pickups und Brücke nicht unabhängig voneinander platziert werden konnten.
RavenForge_ASKR_REV_AF_front_battery_3pickup_keepout.png
Fehlerfall 03 Der Bauraum, der bei einer reinen 2-Pickup-Konfiguration verfügbar war, verschwand mit dem Einblenden der 3-Pickup-Schablone. Der Ansatz, Optionen erst später hinzuzufügen, zwang schließlich zu einer Neukonstruktion der bestehenden Fräsungen und Batteriepositionen. |
3.2 Jede neue Position des BB-04W erzeugte ein anderes Problem
Wurde das Batteriefach näher zur Korpusmitte verschoben, entstanden Konflikte mit Hals/Halsfuß und Verkabelung. Wurde es weiter nach außen gesetzt, geriet es in die Belly-/Tummy-Kontur und an die Korpusaußenlinie. Die folgende Abbildung zeigt einen Zwischenschritt, dessen Layout schließlich verworfen wurde.
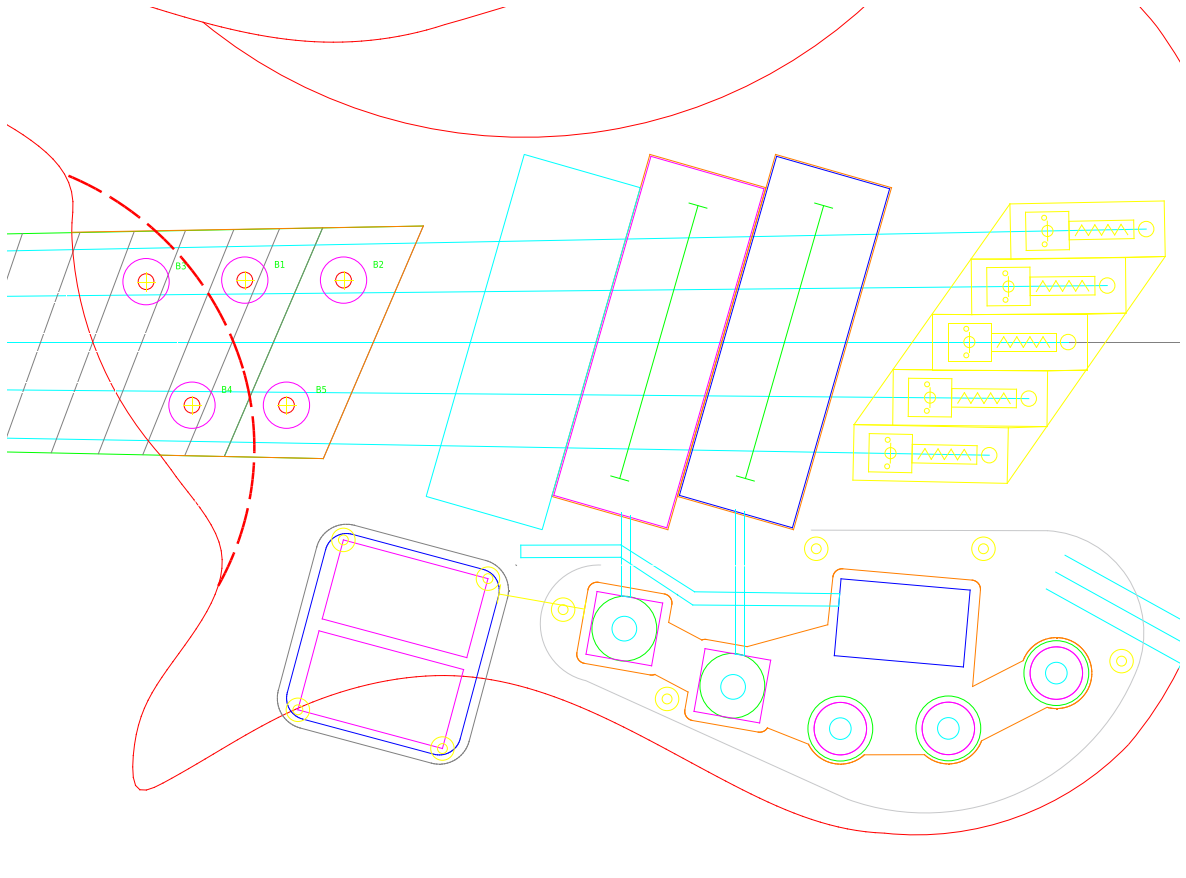
Abbildung 7. REV-AH. Das Batteriefach liegt zu nahe am Hüllbereich der unteren Taille/Korpuskontur; die Bearbeitungsreserve ist unzureichend.
RavenForge_ASKR_REV_AH_rear_BB04W.png
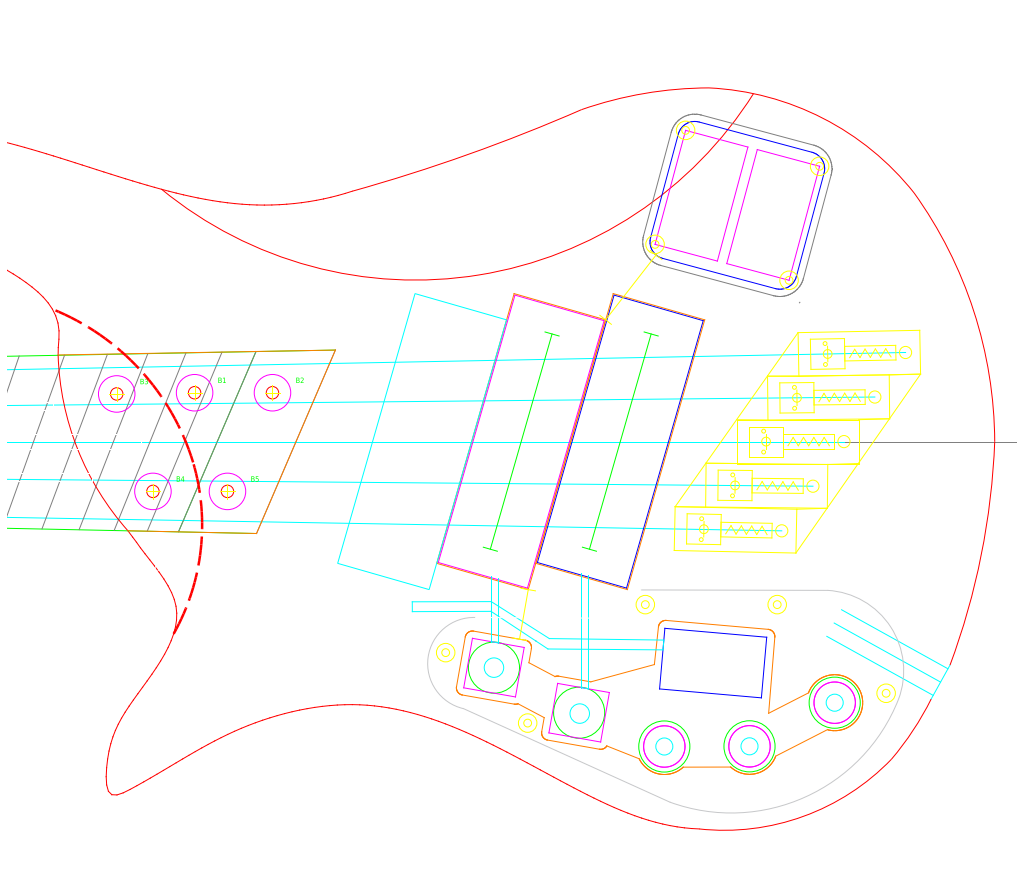
Abbildung 8. REV-AI. Verworfener Entwurf mit Batteriefach im unteren Korpusbereich; der Abstand zwischen Außenkante des Fachs und Korpuskontur blieb zu knapp.
RavenForge_ASKR_REV_AI_rear_BB04W_lower_bout.png
Fehlerfall 04 Es reichte nicht, dass das Batteriefach auf dem Bildschirm „in die Korpuskontur passte“. Erforderlich war eine Sicherheitsreserve, die reale Tiefe der Rückenkontur, Schraubflansch, Fräserzugang und Kabelbohrung berücksichtigt. |
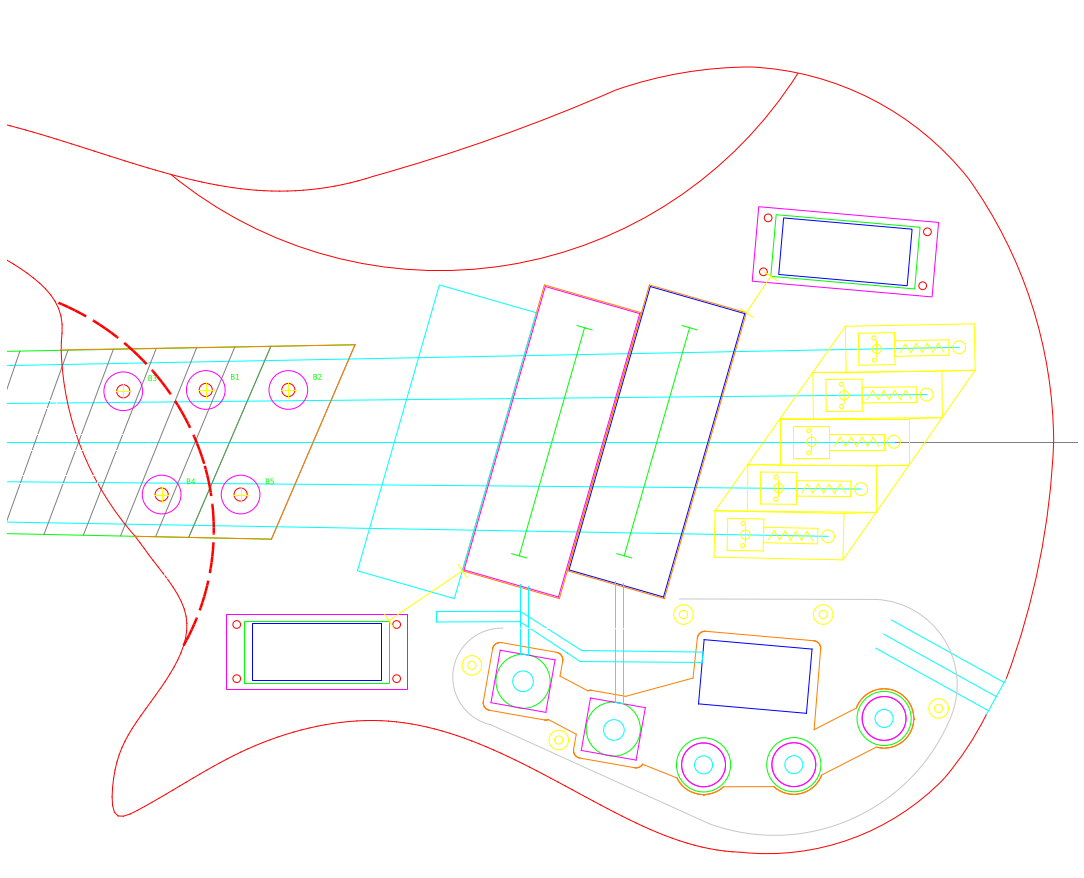
Abbildung 9. REV-AJ. Vergleichsweise stabiler Kandidat: Die Komponenten wurden getrennt und so neu positioniert, dass die Tummy-Kontur frei bleibt.
RavenForge_ASKR_REV_AJ_rear_split_BB04_tummy_safe.png
Konstruktionsregel Elektronik ist mechanischer Bauraum. Auch Bauteile, die sich im Schaltplan problemlos verbinden lassen, benötigen im Korpus reales Volumen und Bearbeitungsreserve. |
3.3 Auch die Kopfplatte musste mit dem realen Gehäuse-Hüllbereich geprüft werden
Die Kopfplattenkonstruktion war mit der Ausrichtung der Achsbohrungen noch nicht abgeschlossen. Nach Einbindung der HB6-Serie und der realen Hüllkonturen von rückseitigem Gehäuse und Flügel änderten sich die Freiräume zwischen Kopfplattenrand, benachbarten Mechaniken und Saitenverlauf erneut.
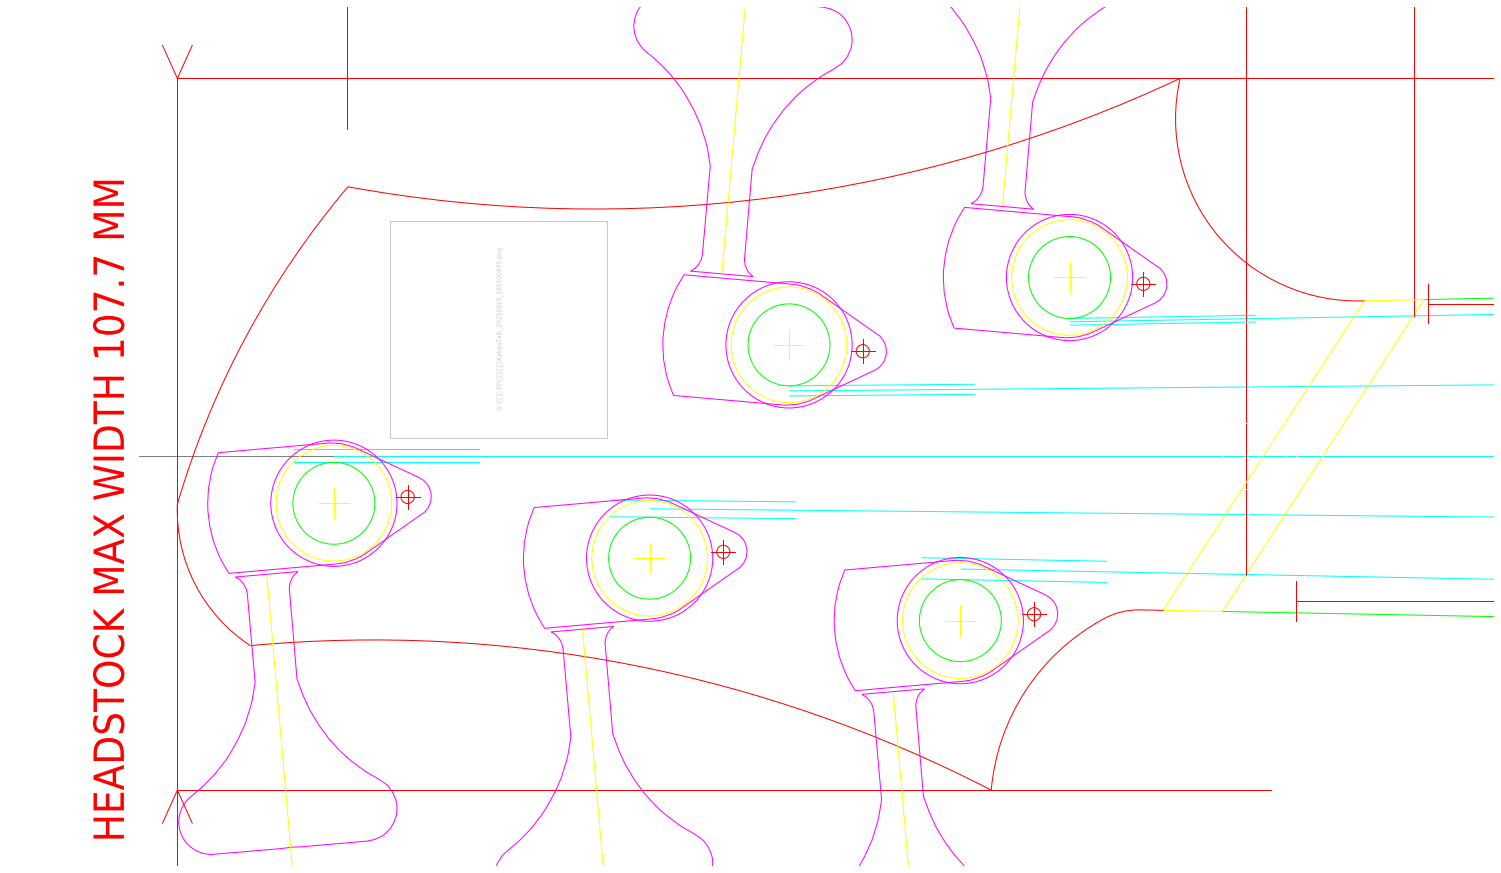
Abbildung 10. HB6Y-Housing-Safe-Prüfung. In diesem Schritt werden nicht nur die Achsmittelpunkte, sondern auch reale Gehäusehüllkontur und Saitenverlauf gemeinsam positioniert.
RavenForge_ASKR_REV_HB6Y_front_head_housing_safe.png
Konstruktionsregel Hardwarewechsel = Geometrieänderung. Der Austausch von Mechaniken oder Brücke verändert nicht nur Bohrungen; auch angrenzende Konturen und der Saitenverlauf müssen erneut geprüft werden. |
4. EMBLA — Auch das „traditionelle 34-Zoll“-Modell war nicht einfach
Obwohl EMBLA gegenüber dem ASKR auf einer traditionelleren 34-Zoll-5-Saiter-Plattform basiert, entstand eine andere Art von Versuch und Irrtum: Gewünschtes Spielgefühl, Kopfplattendesign, reale Hardware und Erweiterungsoptionen mussten gleichzeitig zusammenpassen. Selbst wenn das Halsgefühl eines bestimmten Herstellers als Referenz diente, ließen sich dessen Maße nicht direkt übernehmen, sobald Bundzahl, Halsfußbreite, Griffbrettradius oder Verbindungsmethode abwichen.
4.1 Zuerst musste der Saitenverlauf vom Sattel zur Wickelachse festgelegt werden
Anfangs lag der Fokus darauf, ob die Mechaniken innerhalb der Kopfplattenkontur optisch ausgewogen verteilt waren. Praktisch entscheidend war jedoch der Winkel, in dem jede Saite vom Auflagepunkt am Sattel zum Mittelpunkt der Wickelachse läuft. Die dicken B- und E-Saiten konnten nicht mit derselben ästhetischen Symmetrie behandelt werden wie die dünneren D- und G-Saiten.
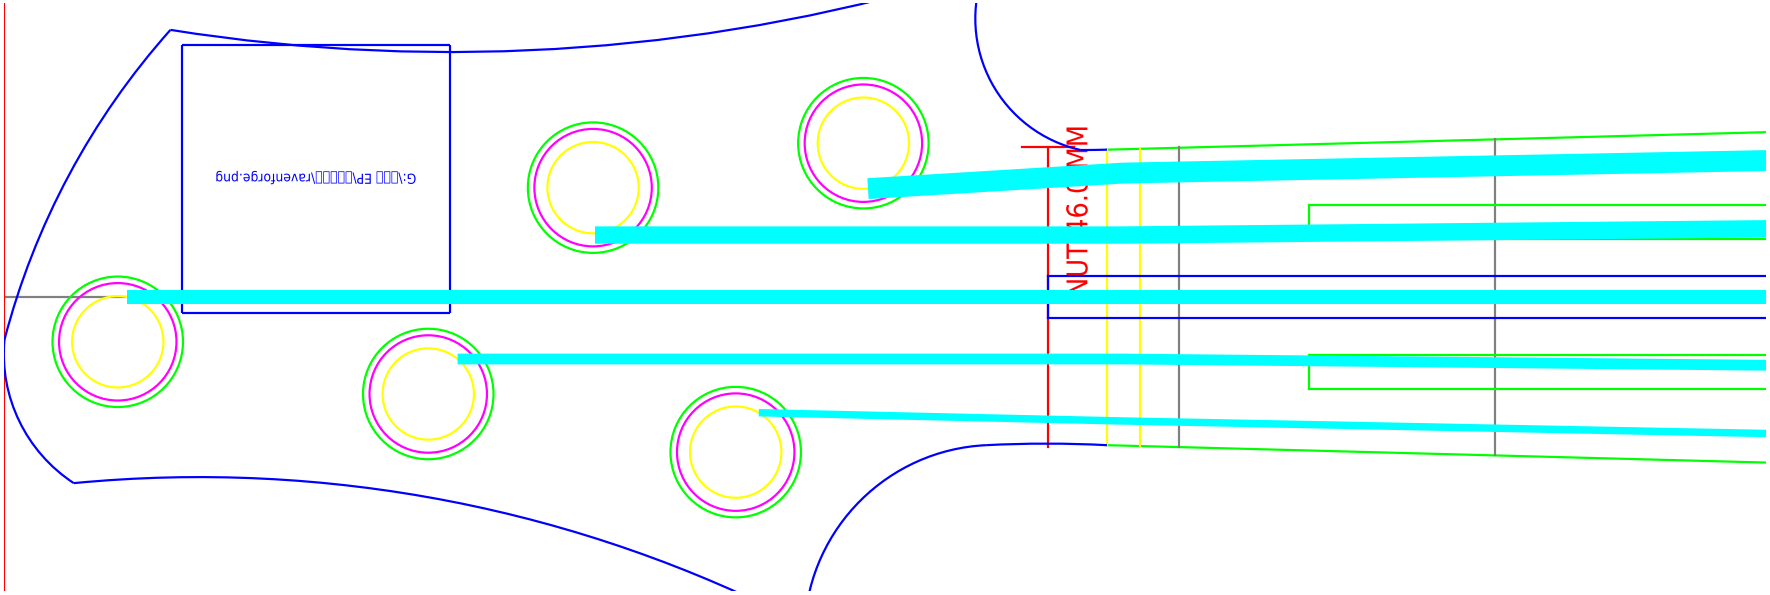
Abbildung 11. REV-I Sattel-/Saitenstudie. Der tatsächliche Verlauf vom Sattel zur Wickelachse ist cyan markiert, um Straight Pull und Achsposition erneut zu prüfen.
RavenForge_EMBLA_002_REV_I_nut_strings.png
Fehlerfall 05 Wird zuerst die Kopfplattenkontur festgelegt, muss die Wickelachse anschließend in den verbleibenden Raum gezwungen werden. Deshalb wurde die Priorität geändert: Sattelkerbe → Saitenverlauf → Achsmittelpunkt → Gehäuse → Kopfplattenkontur. |
4.2 Anordnung der Mechanikbänke und Spiegelproblem der Rückansicht
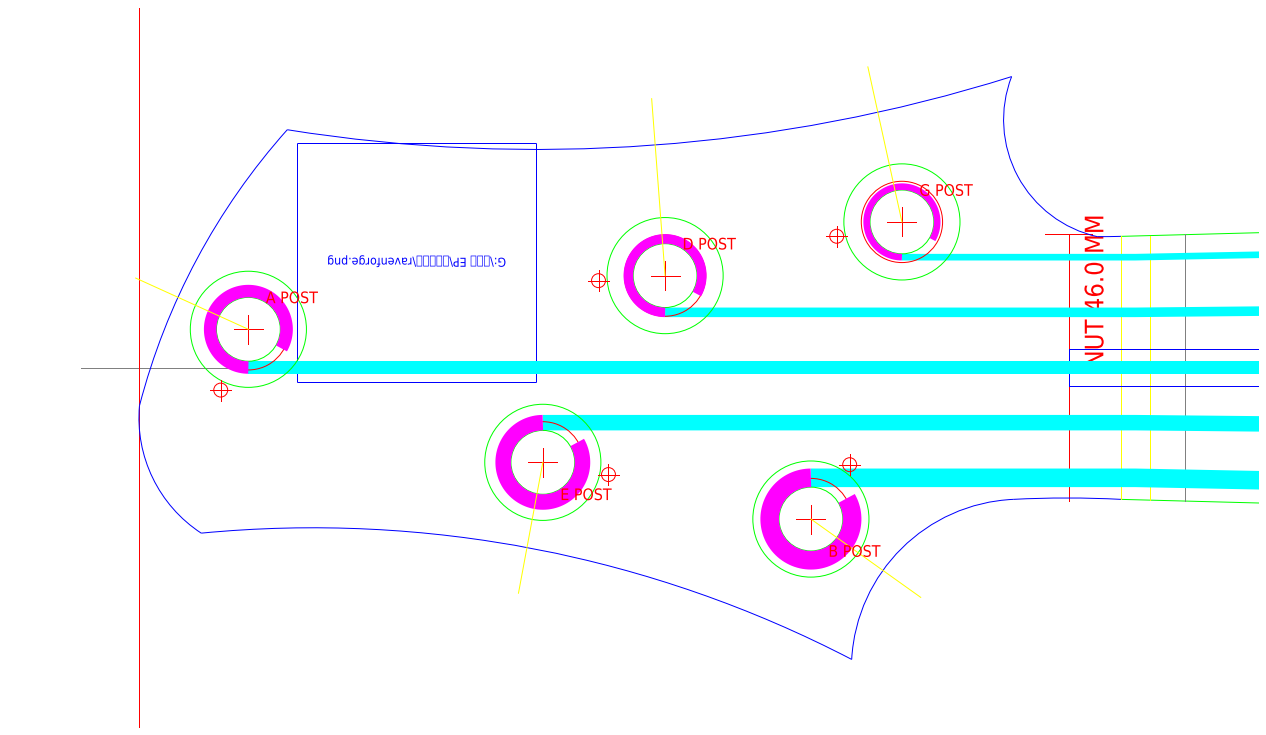
Abbildung 12. REV-K. In diesem Schritt wurden Geometrie jeder Wickelachse und jede Saitenlinie neu aufgebaut. Da Teile der Referenzgeometrie gespiegelt waren, wurde die Bankausrichtung in der folgenden Revision überarbeitet.
RavenForge_EMBLA_002_REV_K_head_tuner_geometry.png
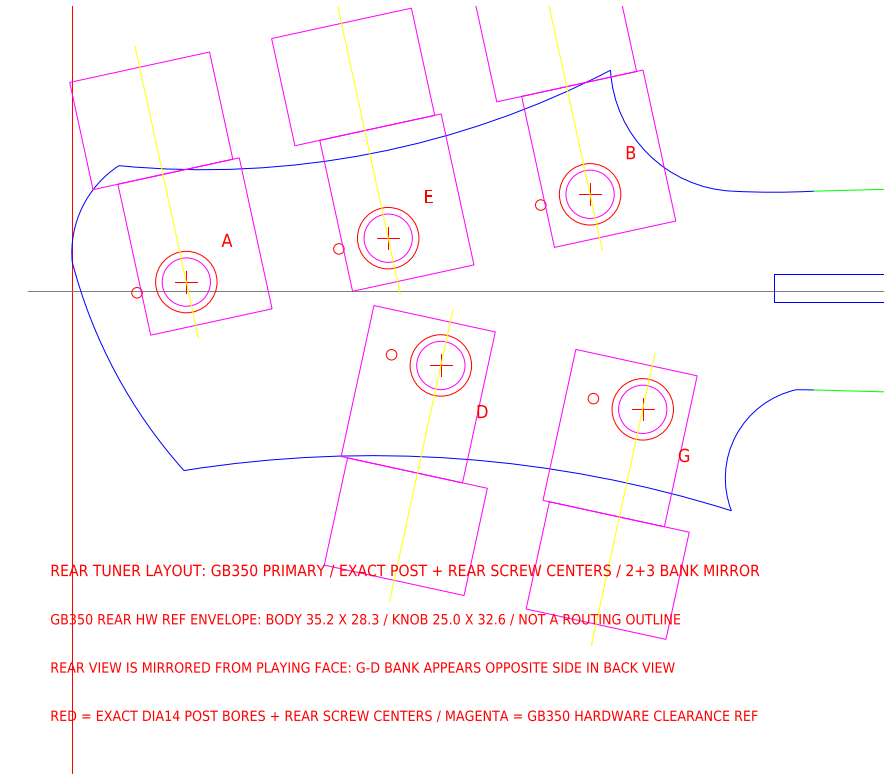
Abbildung 13. REV-M Rückseitenlayout der Mechaniken. Hier wurde die „Spiegelregel“ festgehalten: Die 2+3-Bankanordnung der Spielseite erscheint in der Rückansicht auf der jeweils gegenüberliegenden Seite.
RavenForge_EMBLA_002_REV_M_rear_tuners.png
Konstruktionsregel Referenz ≠ Spezifikation. Eine Referenz beschreibt gewünschtes Spielgefühl und Proportionen; die realen Fertigungsmaße müssen für Mensur, Bundzahl, Halsfuß und Hardware des aktuellen Instruments neu berechnet werden. |
5. Wiederkehrende Fehlermuster in allen drei Projekten
Obwohl sich die Projekte unterschieden, waren die Ursachen der Fehlschläge erstaunlich ähnlich. Meist begann es mit der Annahme: „Wenn alle Bauteile einzeln passen, werden sie auch gemeinsam in ein Instrument passen.“ Tatsächlich zwang bereits die Position eines einzelnen Teils zu Änderungen an angrenzenden Fräsungen, an der Struktur der Gegenseite und mitunter sogar an der Arbeitsreihenfolge.
Fall | Symptome | Ursache | Korrekturmaßnahme | Bleibende Grundregel |
Spiegelung der Kopfmechaniken | Schraubenrichtung vorn/hinten stimmt nicht überein | Ansicht wie in separater Darstellung behandeln | Gemeinsamer Achsmittelpunkt + Spiegelung hinten | Vorn/hinten = dieselbe Geometrie |
Deep Tenon vs. Pickup | Hals-Pickup kollidiert mit Halsmaterial | Beide Komponenten beanspruchen denselben Bauraum | Tenon, Fräsung und Tiefe gemeinsam prüfen | Mehr ist nicht immer stabiler |
Freiraum der rückseitigen Schrauben | Kollision mit Fräsung bzw. Rand bei zusätzlichen Schrauben | Fokus auf die reine Schraubenzahl | Kraftangriff und Restholz priorisieren | Position > Anzahl |
DXF-Integrität | Zeichnung wird in AutoCAD verworfen | Inkompatible Entity-/Tabellen-/Handle-Struktur | Auf einfache R12-Struktur reduziert | Dateiintegrität ist Konstruktionsqualität |
ASKR-Batterie | Batteriefach ragt in Kontur/Sperrbereich | Elektronik nur als 2D-Symbole betrachtet | Reale Hüllkontur + Fräsreserve | Elektronik = Bauraum |
3-PU-Option | Bestehendes 2-PU-Layout scheitert bei Erweiterung | Option erst nachrangig ergänzt | Kompatibilitäts-Sperrbereich früh festlegen | Modularität erzeugt Randbedingungen |
EMBLA-Saitenverlauf | Abweichung zwischen gewünschtem Kopfplattenlayout und realem Saitenverlauf | Außenkontur zuerst festgelegt | Sattel-zu-Achse priorisieren | Funktion vor Silhouette |
6. Warum Fertigungszeichnung und Arbeitsschablonen getrennt wurden
Anfangs sollte eine einzige Masterzeichnung sämtliche Informationen enthalten. Frässchablonen benötigen jedoch keinen Verdrahtungsplan, und Kopfplattenschablonen keine Angaben zum rückseitigen Elektronikfach. Eine Zeichnung wird nicht automatisch besser, weil sie mehr Informationen enthält; sicherer ist eine Zeichnung, die für den jeweiligen Arbeitsschritt nur die tatsächlich benötigten Informationen zeigt.
- Masterzeichnung — verwaltet die übergeordnete Bezugsgeometrie und die Beziehungen zwischen den Bauteilen
- Hals-/Kopfplattenschablone — Fokus auf Außenkontur, Sattel, Mechaniken sowie Zentren von Halsstab und Verstärkungen
- Korpus-Frässchablone — Fokus auf Halstasche, Pickupfräsungen und Brückenbezug
- Rückseitenschablone — Fokus auf Elektronikfach, Tremolo-/Federfräsung oder Batteriefach
- Schlagbrettschablone — enthält nur die tatsächliche Schnittkontur und Öffnungen
- 1:1-Druckschablone — Druckmaßstab, Überlappung der Seiten und Schnittmarken separat prüfen
Konstruktionsregel Eine gute Fertigungszeichnung enthält nicht die meisten Informationen. Sie enthält die richtigen Informationen für den jeweiligen Arbeitsschritt. |
7. Aktuelles Fazit — Eine Zeichnung ist eine Hypothese, keine Antwort
Auch wenn in CAD sämtliche Kollisionen beseitigt sind, ist damit der Erfolg der realen Fertigung nicht garantiert. Schwankungen im Holz, Toleranzen von Fräsern und Vorrichtungen, Fertigungsabweichungen der Hardware und die Zugänglichkeit bei der Montage lassen sich erst am realen Prototyp verifizieren. Die aktuelle Zeichnung ist daher keine endgültige Antwort, sondern die vor der Fertigung am weitesten verfeinerte Hypothese.
Prototypen-Zyklus CAD-Iteration → 1:1-Schablone → physischer Prototyp → Messung → Revision |
In der nächsten Verifikationsphase werden Passung der Halstasche, Brücken-/Saitenausrichtung, Freiraum der Mechaniken, Arbeitsbereich der Verstärkungen, Tiefe der Pickupfräsungen, Wandstärken der Fräsungen, Zugänglichkeit der Batterien, Schwerpunkt und Bearbeitbarkeit am realen Prototyp gemessen und anschließend in die Zeichnungsrevision zurückgeführt.
„Die Zeichnung ist nicht das Instrument.
Sie ist eine Hypothese über das Instrument.
Der Prototyp ist das Experiment.“
Forschungsarbeitsdokument · 30. August 2026